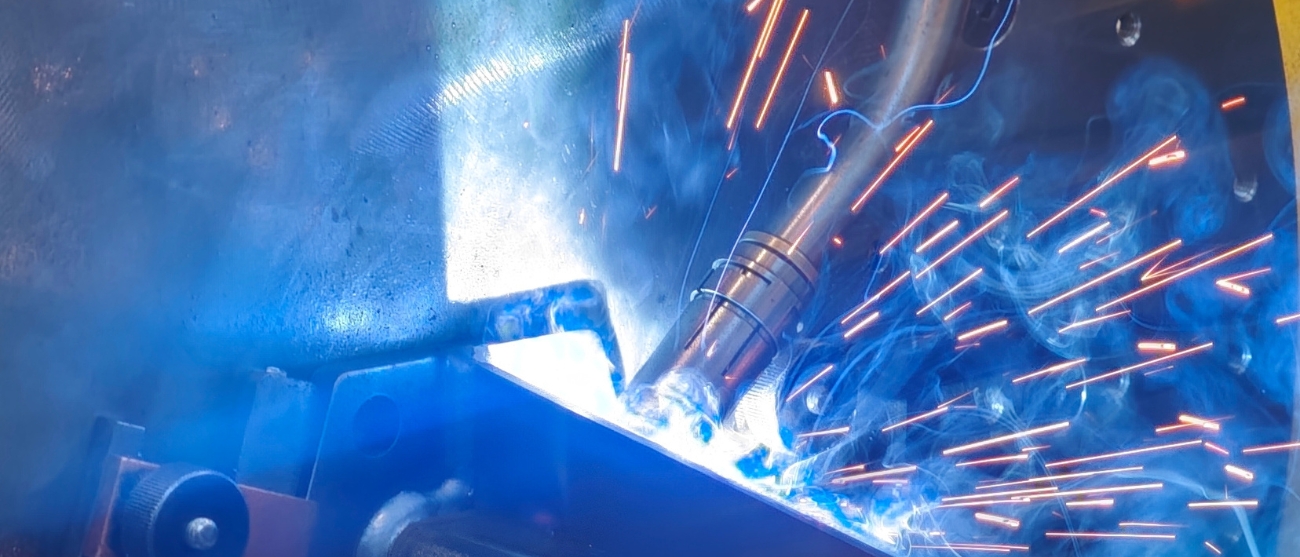
Un serbatoio saldato realizzato in carpenteria può essere utilizzato per contenere liquidi, gas o altre sostanze in impianti industriali, alimentari, farmaceutici e in numerose applicazioni dove l’integrità del contenitore è un requisito essenziale. In questi casi, realizzare una saldatura continua non è sufficiente per essere certi che il serbatoio non abbia pericolose “fughe”: occorre verificare che il giunto non presenti discontinuità superficiali che possano compromettere la tenuta o la sicurezza del componente.
È proprio questo uno degli obiettivi del test con liquidi penetranti, una tecnica di controllo non distruttivo utilizzata per individuare difetti che affiorano sulla superficie del materiale, comprese le saldature.
Che cos’è il test con liquidi penetranti
È un metodo di controllo non distruttivo che individua le discontinuità aperte su una superficie: cricche, pieghe, porosità affioranti, mancanze di fusione. Funziona per capillarità, e per questo è efficace sui materiali non porosi, metalli compresi. Ha però un limite preciso: vede solo ciò che affiora, mentre un difetto interno richiede altri controlli.
Il controllo con liquidi penetranti, indicato anche come PT (Penetrant Testing), testa la capacità del liquido penetrante di entrare nelle piccole aperture presenti sulla superficie di un materiale. Il risultato del test dipende anche dalla corretta preparazione della superficie e dall’esecuzione secondo una procedura definita.
In termini semplificati, il controllo prevede diverse fasi:
- Pulizia della superficie: la zona da esaminare deve essere libera da contaminanti che potrebbero impedire al penetrante di entrare nelle eventuali discontinuità.
- Applicazione del penetrante: il liquido viene distribuito sulla superficie interessata e lasciato agire per il tempo previsto dalla procedura.
- Rimozione del penetrante in eccesso: viene eliminato il prodotto presente sulla superficie, mantenendo quello eventualmente penetrato nelle discontinuità.
- Applicazione dello sviluppatore: lo sviluppatore favorisce la fuoriuscita del penetrante dalle discontinuità, rendendo le indicazioni più facilmente osservabili.
- Ispezione: le indicazioni vengono esaminate e valutate secondo i criteri previsti per il controllo.
A seconda del sistema utilizzato, l’indicazione può essere osservata in luce bianca oppure mediante luce UV-A a 365 nm. È importante ricordare che il test rileva delle indicazioni, ma la presenza di un’indicazione non equivale automaticamente a un difetto non accettabile. La valutazione deve essere effettuata sulla base dei criteri stabiliti per quella specifica applicazione.
Per le saldature metalliche, la ISO 23277:2015 definisce i livelli di accettazione delle indicazioni derivanti da imperfezioni affioranti rilevate attraverso il controllo con liquidi penetranti.
Quando un serbatoio supera il test?
Questo test è importante per valutare la tenuta di un serbatoio, soprattutto se deve contenere sostanze pericolose ed è essenziale evitare le fuoriuscite. Per un serbatoio saldato, è necessario partire dalla scelta corretta del materiale e dalla progettazione dei giunti, definire geometrie e preparazioni dei lembi adeguate e utilizzare una procedura di saldatura coerente con il materiale e con le caratteristiche richieste al manufatto.
Durante la saldatura diventano fondamentali non solo l’impostazione di parametri corretti, ma anche preparazione delle superfici, gestione dell’apporto termico e controllo dell’esecuzione. L’obiettivo non è semplicemente ottenere un cordone dall’aspetto regolare, ma realizzare un giunto nel quale non siano presenti discontinuità superficiali oltre i livelli ammessi.
Anche la fase successiva alla saldatura conta. Prima del controllo, la superficie deve essere preparata in modo da non mascherare eventuali indicazioni. Il test deve inoltre essere eseguito secondo una procedura adeguata e con condizioni che permettano di interpretare correttamente il risultato.
Se il controllo evidenzia un’indicazione non accettabile, occorre intervenire sulla saldatura secondo la procedura prevista, ripristinare la zona interessata e ripetere il controllo. Il superamento del test è quindi il risultato di un processo che parte dalla progettazione e arriva alla verifica finale.
Il penetrante non sostituisce gli altri controlli
Un altro aspetto importante riguarda ciò che il test può effettivamente rilevare. Il metodo è efficace per le discontinuità aperte sulla superficie, ma non è progettato per individuare qualsiasi difetto interno al materiale o alla saldatura.
Per questo, in funzione del tipo di serbatoio, dei materiali, della geometria, delle condizioni di esercizio e delle specifiche applicabili, il controllo con liquidi penetranti può essere inserito in un piano di verifiche più ampio.
Questo controllo è detto non distruttivo perché permette di trovare un difetto senza tagliare, deformare o danneggiare il pezzo. Un serbatoio che supera il test, quindi, può essere utilizzato in sicurezza.
Quando si deve realizzare un serbatoio saldato, non basta considerare la saldatura come una semplice fase dell’assemblaggio. Geometria, materiali, procedimento di saldatura e controlli devono essere valutati insieme, in funzione delle caratteristiche che il manufatto dovrà avere e delle prestazioni che gli vengono richieste.
È questo approccio che permette di arrivare a un serbatoio non solo correttamente saldato, ma verificabile e adatto alle condizioni per cui è stato progettato.
In CIM Laser non solo realizziamo ogni manufatto con la massima attenzione alla progettazione e alla riuscita delle lavorazioni, ma ci occupiamo anche della fase di testing. Ti garantiamo oltre 60 anni di esperienza nelle lavorazioni metalliche e un know-how approfondito, che si traducono nel nostro esclusivo metodo di lavoro Protocollo Perfection per assicurarti la miglior riuscita possibile per i tuoi manufatti.
Per sapere cosa possiamo fare per te, CONTATTACI.


Guida l’azienda che suo padre creò tanti anni fa con la medesima fame di conoscenza nel campo della lavorazione dei metalli del suo primo giorno in officina. Il suo percorso con CIM Laser è volto alla soddisfazione delle esigenze del cliente apportando il valore aggiunto che solo anni di esperienza sul campo e un costante aggiornamento di mezzi e competenze possono fornire.